

Результаты проверки квалификации (МСИ) часто ошибочно воспринимаются как прямой индикатор стабильности производственного процесса. Но эти данные говорят лишь о состоянии измерительной системы, а не о том, что происходит с самим продуктом. Рассмотрим, почему смешение этих понятий ведет к неверным управленческим решениям, и предложим практический подход к разделению вариабельности измерительной системы, пробоотбора и производственного процесса с последующим применением статистического управления процессами (SPC), анализа корневых причин (RCA) и корректирующих/предупреждающих действий (CAPA). В качестве наглядной основы возьмем производство медицинских изделий, где требования регуляторов к доказыванию стабильности процессов и валидации измерительных систем максимально строги.
 0
 6
14.10.2026
Введение в реальность
Представьте стандартный рабочий сценарий QA/QC-департамента производителя медицинских изделий . Испытательная лаборатория или внешняя лаборатория-подрядчик идеально прошла проверку квалификации в рамках межлабораторных сличений . Индекс Z-score по ключевым аналитическим показателям находится близко к нулю. Метрологи не выявляют очевидных проблем, аудит лаборатории подтверждает выполнение применимых требований ГОСТ ISO/IEC 17025 , а результаты внутрилабораторного контроля качества остаются в установленных пределах.
Однако через некоторое время от клиник начинают поступать рекламации: на автоматических анализаторах фиксируется регулярный дрейф фоновых показателей или завышение сигналов от партии к партии.
Поднимаем архив QC: методы верифицированы, PT пройден, протоколы выпуска серий подписи имеют. В чем же причина?
Возможная причина – смешение двух разных задач контроля: оценки достоверности лабораторных результатов и мониторинга стабильности производственного процесса. Эти задачи связаны между собой, но не являются взаимозаменяемыми.
Разделение объектов управления и метрологических понятий
Одна из типичных причин ложного ощущения контроля – смешение целей МСИ/PT и производственного SPC .
Объект управления: лаборатория vs производство
-
ГОСТ ISO/IEC 17025 устанавливает требования к компетентности лаборатории и обеспечению достоверности результатов лабораторной деятельности. Пункт 7.7 устанавливает требования к мониторингу достоверности результатов. В зависимости от характера деятельности лаборатория может применять статистические методы, контрольные карты, повторные измерения, внутрилабораторные сравнения, PT и другие подходящие инструменты. Участие в PT/ILC рассматривается отдельно в п. 7.7.2, когда такое сравнение доступно и уместно.
-
ГОСТ ISO 13485 устанавливает требования к СМК изготовителя медицинских изделий. В частности, стандарт предусматривает управление средствами мониторинга и измерений, а также анализ данных о характеристиках и тенденциях процессов и продукции.
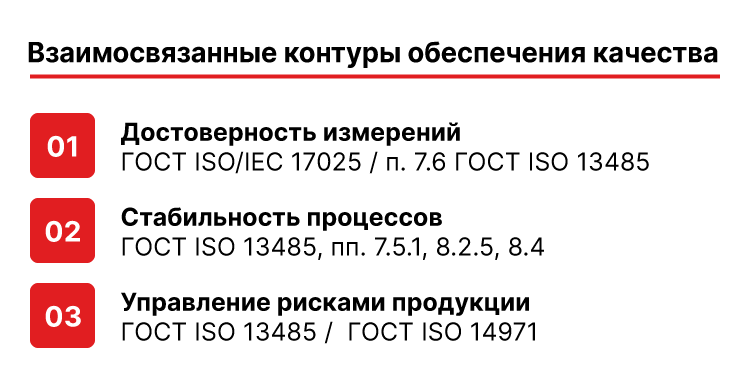
Это не изолированные области контроля, а три взаимосвязанных контура обеспечения качества :
-
Достоверность результатов измерений – требования к мониторингу, измерениям и обеспечению достоверности результатов в рамках применимых процессов (ГОСТ ISO/IEC 17025, п. 7.7; ГОСТ ISO 13485, п. 7.6);
-
Мониторинг и управление производственными процессами – контроль характеристик продукции и параметров процессов, а также анализ получаемых данных и тенденций (ГОСТ ISO 13485, применимые требования разделов 7.5 и 8);
-
Управление рисками продукции (Product & Risk Assurance, ГОСТ ISO 13485 / ГОСТ ISO 14971).
Что на самом деле показывает Z-score?
Что на практике означает хороший Z-score? Он показывает, насколько результат лаборатории в конкретном раунде PT отличается от приписанного значения с учетом принятого в программе стандартного отклонения для оценки квалификации. Успешное участие в PT означает, что результат лаборатории в данном конкретном раунде близок к приписанному значению относительно стандартного отклонения для оценки квалификации . Значение Z-score, близкое к нулю (Z ≈ 0), указывает на малое отклонение результата от assigned value относительно SD for proficiency assessment, но конкретный критерий приемлемости всегда задается условиями программы PT.
Принятие Z-score за «абсолютный знак качества» ошибочно, так как:
участие в PT является одним из инструментов внешнего мониторинга результатов, но само по себе не заменяет выполнение требований к верификации или валидации методов, установленных п. 7.2 ГОСТ ISO/IEC 17025;
один успешный результат PT сам по себе не позволяет сделать вывод об отсутствии матричных эффектов, проблем отбора проб или других источников вариабельности в условиях реального производственного контроля;
результат PT характеризует выполнение лабораторией условий конкретного раунда PT и сам по себе не является показателем межсерийной вариабельности производственного процесса .
Разделение типов изменчивости
Для IVD-продукции критично последовательно разделять три источника изменчивости:
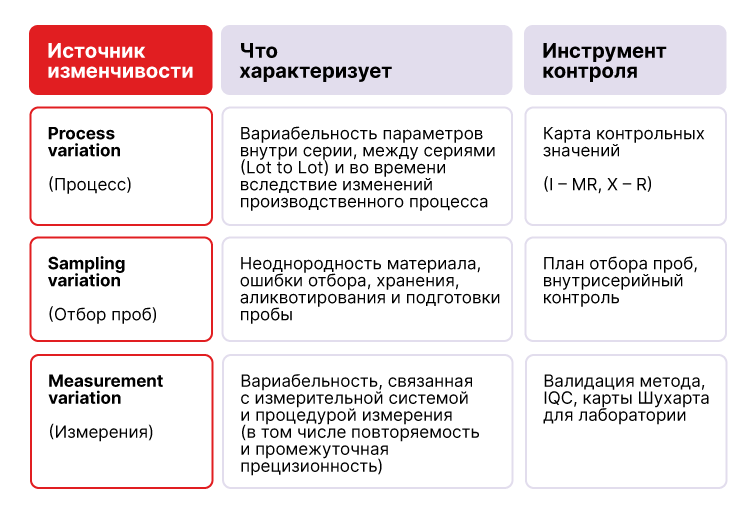
Примечание. Понятие Within-Lot характеризует физическое пространство (внутри одной серии), в котором могут проявляться как вариабельность самого технологического процесса, так и ошибки пробоотбора или прецизионность измерительного метода.
Системный алгоритм разделения вариабельности
Чтобы выстроить устойчивую систему, QA/QC-инженеру необходимо последовательно разделить вариабельность производственного процесса, пробоотбора и измерительной системы на четыре шага.
Шаг 1. Подтверждение пригодности измерительной системы
До начала оценки производственных серий необходимо подтвердить пригодность метода измерения:
-
выполнить валидацию/верификацию метода (п. 7.2 ГОСТ ISO/IEC 17025);
-
оценить применимые характеристики прецизионности метода, включая повторяемость (repeatability) и, когда это предусмотрено планом исследования, промежуточную прецизионность (intermediate precision), а также оценить неопределенность измерений в соответствии с применимыми требованиями метода и лаборатории;
-
организовать внутрилабораторный мониторинг качества (IQC) и другие подходящие способы контроля достоверности результатов; PT/ILC использовать как инструмент внешнего сравнения, когда это применимо (пп. 7.7.1-7.7.2).
Шаг 2. Оценка компонентов дисперсии (Variance Components Analysis)
Наблюдаемая общая вариабельность результатов выпуска серий состоит из трех базовых слагаемых:
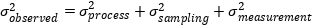 (1)
Для IVD-производства (реагенты, ферменты, контрольные растворы) рекомендуется иерархическая структура факторов:
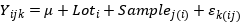 (2)
где:
 – вариабельность между сериями продукции;
 – вариабельность отбора проб внутри серии;
 – остаточная погрешность/
прецизионность метода измерений.
Критическое предупреждение для QA:
Оценивать компонент дисперсии измерительной системы σ_(measurement)^2 простым вычитанием процентов или на основании одного Z-score из МСИ некорректно. Оценка компонентов дисперсии требует специально спланированного исследования с повторными измерениями и заранее определенной структурой факторов. В зависимости от задачи могут применяться модели variance components, nested ANOVA или методы анализа измерительных систем (MSA / Gage R&R).
Шаг 3. Выбор и построение контрольных карт Шухарта (SPC) в зависимости от структуры данных
Выбор контрольной карты Шухарта определяется структурой данных и планом контроля (ГОСТ Р ИСО 7870-2-2015):
-
для разовых результатов выпуска серий (n = 1 от серии): может применяться карта индивидуальных значений и скользящих размахов (I – MR), если такая структура данных и методика SPC это допускают;
-
при рациональных подгруппах (n > 1): могут применяться карты X – R или X – S, выбор зависит от размера подгруппы, структуры данных и принятой методики SPC.
Правила обнаружения специальных причин
В качестве примера набора decision rules организация может использовать правила Нельсона или другой документированный набор правил, соответствующий принятой методике SPC :
-
одна точка за контрольными границами (UCL/LCL) – при использовании соответствующего набора decision rules;
-
девять точек подряд по одну сторону от средней линии (X̅) – при использовании соответствующего набора decision rules;
-
шесть точек подряд, непрерывно возрастающих или убывающих, – при использовании соответствующего набора decision rules.
Шаг 4. Дерево принятия решений (Reaction Plan → RCA → CAPA)
Сигнал на карте SPC указывает на необходимость оценки специальной причины (special cause), но сам по себе не означает автоматического запуска CAPA. Процесс эскалации строится следующим образом:
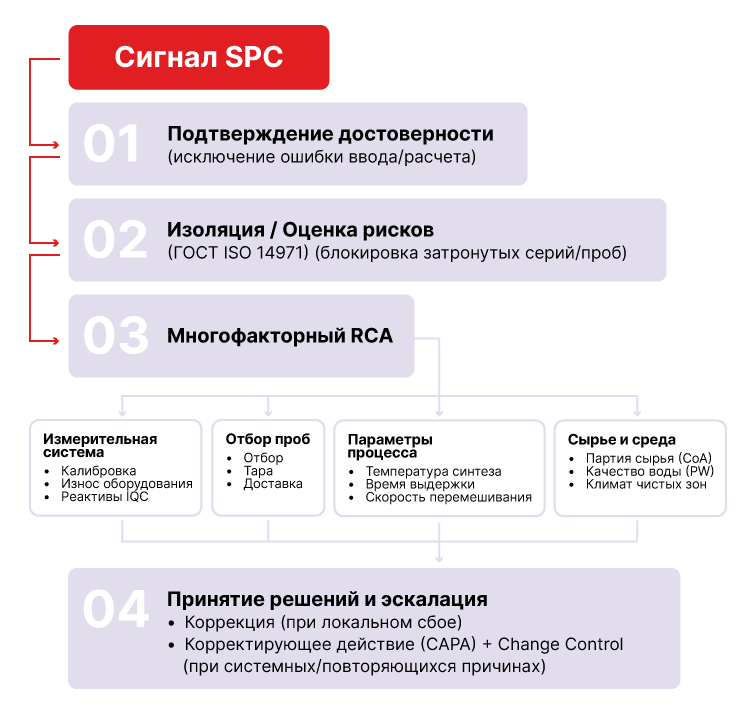
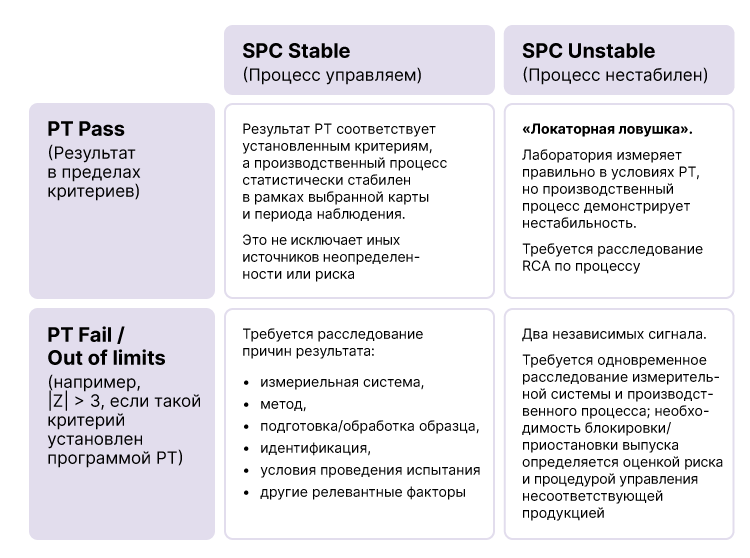
Практическая матрица состояний (Decision Tree)
Чтобы наглядно увидеть независимость двух контуров, рассмотрим четыре возможных комбинации:
Числовой пример «локаторной ловушки»
Рассмотрим наглядный кейс из практики QC реагентов для определения гемоглобина.
-
Спецификация (USL/LSL): 150 ± 10 г/л.
-
Результат PT (ISO 17025): лаборатория измерила шифрованный контрольный образец МСИ; получено 149,8 г/л при приписанном значении 150,0 г/л (Z-score = -0,1). Вывод: результат соответствует критериям данного PT-раунда; это не является доказательством общей пригодности измерительной системы во всех условиях ее применения.
-
Результаты выпуска серий (Lot-to-Lot):
-
серия 101: 142 г/л;
-
серия 102: 145 г/л;
-
серия 103: 148 г/л;
-
серия 104: 152 г/л;
-
серия 105: 156 г/л;
-
серия 106: 158 г/л.
Интерпретация
Наблюдаемая последовательность результатов формирует сигнал, требующий дальнейшего анализа и проверки возможных специальных причин. В зависимости от результатов анализа может потребоваться RCA. Одной лишь SPC-картой конкретная причина не устанавливается. В рамках расследования необходимо проверить состояние фермента, параметры реактора, качество сырья, условия технологического процесса, правильность отбора проб и стабильность измерительной системы.
При сохранении наблюдаемого тренда процесс может приблизиться к спецификационному пределу; необходимы оценка риска и расследование причины в соответствии с установленным Reaction Plan.
Нормативный контекст и регуляторные требования
При проведении инспекций СМК и аудитов контролирующие органы опираются на следующий нормативный массив:
1. ГОСТ ISO 13485-2017 (СМК производителей медицинских изделий):
-
п. 7.5.1 – управление производством и обслуживанием;
-
п. 7.6 – контроль устройств для мониторинга и измерений;
-
п. 8.1 – планирование и применение методов мониторинга, измерения, анализа и улучшения, включая статистические методы там, где это применимо;
-
п. 8.4 – анализ данных, включая информацию о характеристиках и тенденциях процессов и продукции;
2. ГОСТ ISO/IEC 17025-2019 (лаборатории):
-
п. 7.2 – валидация и верификация методов;
-
п. 7.7 – обеспечение достоверности результатов (включая применение подходящих методов мониторинга, в том числе статистических методов, PT/ILC и анализа трендов, когда это применимо);
3. Статистические стандарты:
-
ГОСТ Р ИСО 7870-2-2015 – контрольные карты Шухарта;
-
ГОСТ Р ИСО 22514-1-2015 «Статистические методы. Управление процессами. Часть 1. Общие принципы»;
-
ГОСТ Р ИСО 10576-2025 «Статистические методы; руководство по оценке соответствия установленным требованиям»;
4. Пострегистрационный мониторинг и управление рисками:
-
ГОСТ ISO 14971-2021 – применение менеджмента риска к медицинским изделиям на всех стадиях жизненного цикла;
-
приказы Росздравнадзора (в том числе № 540н, № 541н) – требования к мониторингу безопасности и пострегистрационному контролю;
-
решение Совета ЕЭК № 106 – требования к системе менеджмента качества медицинских изделий в рамках ЕАЭС.
Поэтому наличие результатов PT само по себе не позволяет подтвердить выполнение всех требований ISO 13485 к мониторингу и анализу процессов. На аудите СМК потребуется оценивать соответствие применимых требований ISO 13485 в полном контексте деятельности организации.
Чек-лист для проверки СМК предприятия
Оцените текущее состояние системы управления качеством на вашем производстве:
-
Разделение источников изменчивости: проведены ли исследования по разделению вариабельности измерений, отбора проб и процесса с использованием корректных экспериментов?
-
Выбор карт SPC: соответствуют ли контрольные карты структуре данных (например, I – MR для последовательности одиночных наблюдений по сериям)?
-
Корректность границ: рассчитываются ли UCL/LCL строго на основе естественной изменчивости процесса, без их приравнивания к спецификационным пределам (USL/LSL)?
-
Наличие регламентированного Reaction Plan: описан ли алгоритм действий инженера при появлении статистического сигнала до инициирования формальной CAPA?
-
Замыкание на менеджмент риска (ISO 14971): включены ли критические параметры инфраструктуры (PW/HPW, реакторы, сырье) в систему регулярного анализа трендов?
Заключение
Успешное участие лаборатории в PT и приемлемый Z-score характеризуют результат в рамках конкретной программы проверки квалификации. Они не позволяют самостоятельно сделать вывод о статистической стабильности производственного процесса.
Для производителя медицинских изделий необходимо раздельно управлять тремя источниками изменчивости: технологическим процессом, пробоотбором и измерительной системой. ISO/IEC 17025 устанавливает требования к компетентности лаборатории и обеспечению достоверности результатов, ISO 13485 регламентирует функционирование СМК и анализ тенденций, а ISO 14971 связывает полученные данные с управлением рисками на протяжении жизненного цикла изделия.
Использование этих инструментов в едином комплексе позволяет своевременно выявлять специальные причины вариабельности, проводить обоснованное расследование и связывать результаты мониторинга с управлением рисками продукции.
Неформально о качестве лабораторных исследований читайте в нашем спецпроекте «Данные, котором доверяют», посвященном достоверности лабораторных результатов, межлабораторным сличительным испытаниям, компетентности лабораторий и практическим инструментам повышения качества измерений.
 Нравится: 6
Была ли статья полезна? Да Нет
 распечатать статью
